斜入射超声检测使用楔块将声束引入工件。温度改变时,楔块和材料中的声速都会变化,折射角、传播时间以及声束交会位置也随之变化。高温检测不是只选一个耐热探头,还必须核对声学几何。
标称角度必须带上条件
Ionix 的高温衍射时差探头说明列出了五十度、六十度和七十度等组合,并明确某些折射角是在二百摄氏度钢表面条件下定义的。若省略这一条件,读者容易把角度理解成所有温度下保持不变的常数。
采购和程序文件应记录楔块型号、适用材料和角度定义温度。不同材料声速不同,相同楔块在不同工件中也可能产生不同折射方向。不能只看楔块上刻的角度就完成声束覆盖判断。
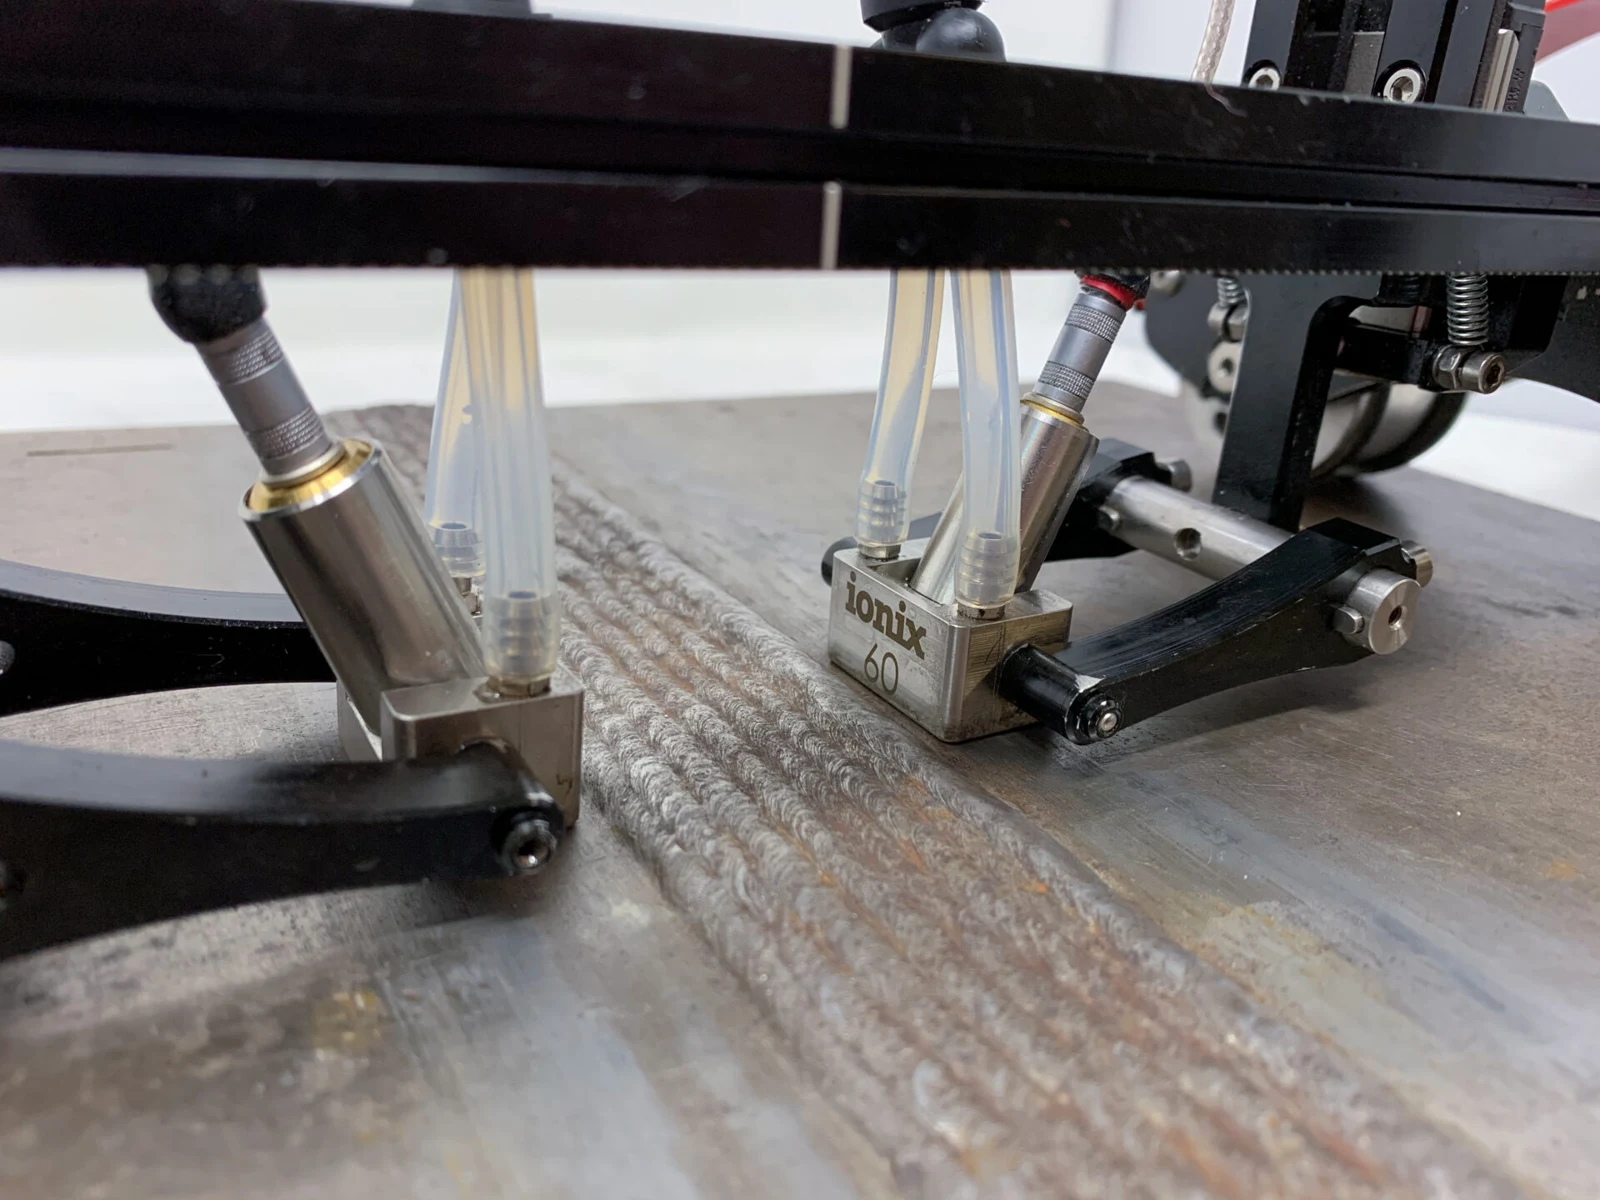
图 1:高温焊缝扫查装置。图片来源:Ionix 官方资料。
声速变化怎样影响折射
在给定入射几何下,界面两侧的声速关系决定折射方向。升温可能改变楔块与工件声速,而且两者变化幅度不一定相同。因此,折射角的变化不能仅凭“钢的声速下降”一句话完整判断,需要采用对应材料和温度数据。
楔块内部还可能形成温度梯度,声束路径不一定等同于整个楔块均匀加热时的理想情况。现场稳定时间、接触持续性与冷却方式都会影响结果。验证应覆盖实际工作状态,而不仅是理论计算。
声束位置变化会造成什么问题
在脉冲反射检测中,角度和声程变化可能影响缺陷定位及目标区域覆盖。在衍射时差配置中,探头中心间距与声束交会区域关系密切,热态条件下需要确认目标体积是否仍被有效覆盖。
对于较厚工件,角度变化可能使深部目标响应降低;对于近表面区域,则需要关注侧向波与目标信号的分离。不能把某一角度适用于某个厚度范围的选型说明,直接当作所有焊缝结构的覆盖证明。
时间基准也需要核查
超声在楔块中的传播延迟可能随温度变化,若补偿仍沿用常温值,定位和尺寸计算就可能偏移。应按程序进行热态校准或采用经过验证的补偿方法,并记录温度、探头稳定状态及所用参考件。
回波间测量可以减少部分固定延迟的影响,但并不自动解决所有角度和声束覆盖问题。应区分时间零点、材料声速、几何位置和信号识别四个环节,逐项确认。
代表性试块怎样设计
试块需要反映实际材料、壁厚、曲率和目标缺陷位置。若检测任务包含焊根腐蚀和近表面裂纹,应分别设置适当的验证目标,而不是只用一个中部横通孔代表全部能力。
可在多个代表性温度点记录同一反射体的响应、定位与信噪比,比较热态变化。试验报告应注明温度测量方式与稳定时间。原厂产品页面提供的是选型起点,项目验证则回答具体工件能否有效检测。
集成楔块也需要维护
集成设计可以简化装配,但接触面磨损仍可能改变几何、声程和贴合。高温表面与粗糙氧化层会增加磨损,扫描过程中应检查接触面和固定结构。更换部件或明显磨损后,应按程序重新校验。
扫描器、编码器、电缆及耦合系统同样受到热环境影响。探头耐温合格并不能保证整套设备可以连续工作,尤其要核对靠近热面的塑料件、轮子、磁性部件与接头。
现场程序可以怎样写得更清楚
程序中建议分别列出冷态准备、升温稳定、热态校准、采集、温度变化处理和结束复核。明确温度偏离范围、耦合中断或机械重新安装时的动作,使不同人员能够采取一致措施。
报告记录标称角与定义条件、实际工件温度、中心间距、声速、参考件、数据处理版本和未覆盖区。这样在下一次检验时,团队能够恢复同等配置,而不是只凭“上次用了六十度探头”重复作业。
对采购和技术沟通的启示
询价时提供温度范围和变化过程,与材质、壁厚、曲率一起提交。要求供应方说明参数基准、整套附件限制和验证方式。高温适应性既是材料耐热问题,也是计量与声学几何问题,只有两者都得到确认,才适合用于正式检测。
热稳定过程也属于检测条件
楔块刚接触热表面时,内部温度分布会随时间变化,声程和折射条件可能尚未稳定。因此不能只记录工件的一个温度值,还应按程序控制接触时间、间歇、冷却及校准时机。具体允许条件需由楔块材料、探头和原厂说明共同确定。
验证时,可在代表性温度与几何条件下观察已知反射体的位置和响应随时间的变化,并与计算或补偿设置对照。若位置漂移超过项目允许范围,应先调整流程或采用适合的配置,不能依靠后处理把所有指示移动到期望位置。
对于编码扫查,要确保机械位置记录与实际声束覆盖同时有效。编码器显示路径完整,不代表热变化下的声束仍准确覆盖目标区域。交付资料应记录楔块型号、校准条件、温度范围、冷却方式及必要的复校记录,让复核人员能够追溯定位结果,而不只看到最终彩色图。
配套原厂资料下载
以下为英文原版附件,中文技术解读见本文正文。
设备与项目咨询
资料依据与适用范围
Ionix 官方案例与技术资料;司福斯特中文整理,2026-09-19 核对。本文将原厂公开事实与工程实施建议分开说明,案例中的时间、温度、效率及测量结果不作为其他项目的保证值。原始配图保留原厂标注,配有中文说明。
本文为 SafedTech 基于品牌公开资料整理的中文技术文章,重点用于选型和现场沟通。正式检测、验收和安全决策请以适用标准、原厂手册和项目技术协议为准。
提交检测对象、材料、缺陷、温度和现场照片,工程师会协助匹配设备与资料。
联系工程师 →